Kaynak Pozisyoneri Fiyatlarını Belirleyen Etkenler Nelerdir?
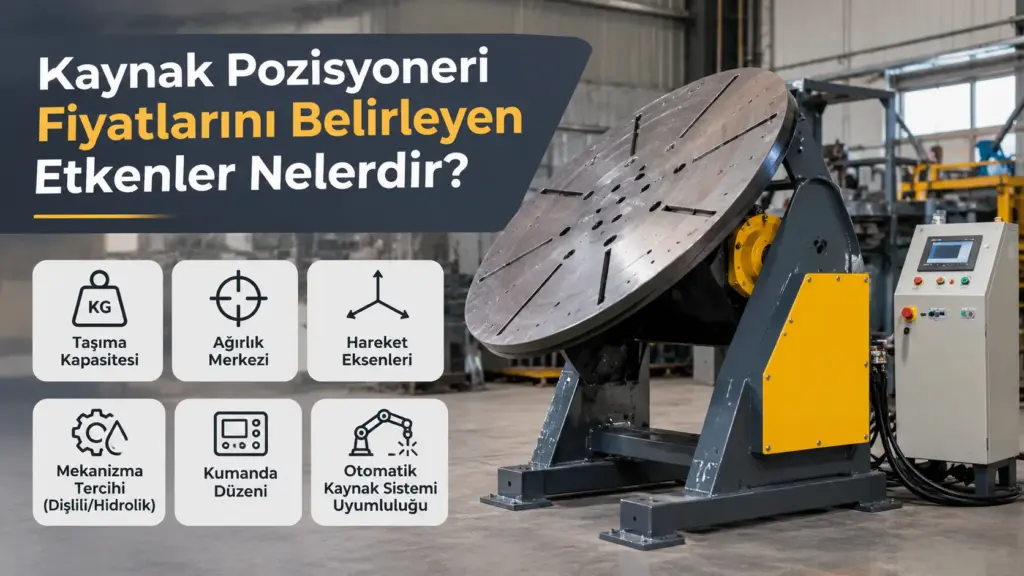
Kaynak pozisyoneri seçerken yalnızca makinenin taşıyabileceği yükü dikkate almak yeterli değildir. İş parçasının ağırlık merkezi, ihtiyaç duyulan hareket eksenleri, dişlili veya hidrolik mekanizma tercihi, kumanda düzeni ve otomatik kaynak sistemiyle birlikte çalışma gereksinimi de makinenin teknik yapısını belirler. Aynı ağırlıktaki farklı parçalar, geometrileri ve bağlanma şekilleri nedeniyle farklı pozisyonlama ihtiyaçları ortaya çıkarabilir.
Sanayi işletmelerinin kaynak pozisyoneri fiyatları hakkında araştırma yaparken öncelikle kendi üretim koşullarını tanımlaması gerekir. Konya’da kaynak otomasyon makineleri tasarlayan ve üreten Kamesh Welding, kaynaklı imalat yapan firmalara yönelik dişlili, hidrolik ve farklı hareket düzenlerine sahip pozisyonerler üretmektedir. Uygun makinenin belirlenmesinde iş parçasının fiziksel özellikleri kadar kaynak işleminin nasıl gerçekleştirileceği de önem taşır.
Taşınacak Yükün Ağırlığı Neden Önemlidir?
Kaynak pozisyonerinin temel görevi, üzerine bağlanan iş parçasını kaynak işlemi için uygun konuma getirmektir. Bu nedenle makine seçiminin başlangıç noktası, taşınacak parçanın ağırlığıdır. Küçük parçalardan ağır tanklara kadar farklı işlerde kullanılacak ekipmanların taşıyıcı yapıları ve hareket gereksinimleri aynı olmayabilir.
Ancak nominal taşıma kapasitesi tek başına yeterli bir değerlendirme ölçütü değildir. İş parçasıyla birlikte kullanılan bağlama aparatlarının ağırlığı da dikkate alınmalıdır. Özellikle büyük veya düzensiz geometrili parçaların döndürülmesi sırasında yük dağılımı önem kazanır.
Ağırlık Merkezinin Tabladan Uzaklığı Neyi Değiştirir?
İş parçasının ağırlık merkezi, yükün dengeli kabul edilebileceği noktadır. Bu noktanın pozisyoner tablasına ve hareket eksenine göre konumu, mekanizmanın karşılamak zorunda olduğu yük momentini etkiler. Aynı ağırlığa sahip parçaların ağırlık merkezleri farklı konumlarda bulunuyorsa makine üzerinde oluşturdukları mekanik zorlanma da farklı olabilir.
Örneğin kompakt bir metal gövde ile uzun ve dışarı doğru uzanan bir konstrüksiyon aynı ağırlıkta olsa bile aynı çalışma koşullarına sahip değildir. Uzun parçanın ağırlık merkezi tabladan uzaklaştığında eğme mekanizmasının taşıması gereken moment artabilir.
Bu nedenle üreticinin yalnızca toplam ağırlığı değil, parçanın geometrisini, bağlantı konumunu ve ağırlık merkezinin yaklaşık yerini de bilmesi gerekir. Kamesh Welding’in ürün sayfasındaki teknik bilgilerde yükleme kapasitesiyle birlikte yükün merkezden kaçıklığı da ayrı bir başlık olarak yer almaktadır.
Dişlili ve Hidrolik Pozisyoner Seçimi Neye Bağlıdır?
Kaynak pozisyonerlerinde kullanılan hareket mekanizması, makinenin tasarımını doğrudan etkileyen unsurlardan biridir. Kamesh Welding’in ürün grubunda dişlili ve hidrolik pozisyoner seçenekleri bulunmaktadır.
Dişlili sistemlerde hareket, mekanik güç aktarım elemanları üzerinden gerçekleştirilir. Hidrolik sistemlerde ise ilgili hareketlerin sağlanmasında hidrolik bileşenlerden yararlanılır. Bu farklılıklar makinenin mekanik yerleşimini, hareket düzenini ve bakımda dikkate alınacak bileşenlerini etkiler.
Bir sistemin diğerinden her koşulda daha uygun olduğunu söylemek doğru değildir. Karar verilirken taşınacak parçanın yapısı, hareket gereksinimleri, çalışma sıklığı ve üretim alanındaki yerleşim koşulları birlikte değerlendirilmelidir.
Özellikle ağır veya farklı konumlara taşınması gereken iş parçalarında hareket mekanizmasının seçimi, yalnızca yük kapasitesine bakılarak yapılmamalıdır. Kullanılacak pozisyonerin parça üzerindeki kaynak bölgelerine erişimi nasıl sağlayacağı da belirlenmelidir.
Eksen İhtiyacı Makine Yapısını Nasıl Değiştirir?
Kaynak pozisyonerleri arasında önemli farklardan biri, iş parçasına kazandırılabilen hareketlerin sayısı ve yönüdür. Standart pozisyonerlerde tabla dönüşü ve eğme hareketi bulunurken L tipi sistemlerde ilave konumlandırma hareketleri kullanılabilir.
Kamesh Welding’in standart pozisyonerlerinde tabla döndürme ve öne eğme özellikleri bulunur. L tipi pozisyonerler ise farklı hareket ihtiyaçlarına yönelik ayrı bir ürün yapısı sunar. Bu ayrım, kaynak operatörünün parçayı hangi konumlara getirmek istediğiyle ilgilidir.
Silindirik bir parçanın çevresel kaynağında kontrollü tabla dönüşü temel ihtiyaç olabilir. Birden fazla yüzeyinde kaynak yapılacak karmaşık bir konstrüksiyonda ise parçanın farklı yönlere taşınması gerekebilir.
Gereğinden fazla hareket özelliği talep etmek makine yapısını karmaşıklaştırabilir. Buna karşılık yetersiz hareket kabiliyeti, operatörün parçayı sökerek yeniden bağlamasını gerektirebilir. Bu nedenle eksen seçimi yapılmadan önce kaynak dikişlerinin yerleri ve işlem sırasında istenen çalışma konumları belirlenmelidir.
Kumanda Şekli Seçimde Nasıl Bir Rol Oynar?
Kaynak pozisyonerinin nasıl kontrol edileceği, atölyedeki çalışma düzeniyle ilişkilidir. Operatörün makineye yaklaşma mesafesi, parçanın büyüklüğü ve kaynak işleminin gerçekleştirildiği alan kumanda ihtiyacını etkileyebilir.
Kamesh Welding’in kaynak pozisyoneri ürün açıklamasında kablolu uzaktan kumanda kullanımı belirtilmektedir. Bu yöntem, operatörün makine hareketlerini kumanda üzerinden yönetmesine olanak tanır.
Makine değerlendirmesinde kumandanın varlığından başka, hangi hareketlerin nasıl yönetildiği de netleştirilmelidir. Üreticinin açıklamasına göre tabla dönüşü hız kontrollüdür. Eğme hareketinde ise aynı hız kontrolü özelliği bulunmamaktadır.
Dolayısıyla her hareketin bağımsız olarak aynı şekilde hızlandırılıp yavaşlatılabileceği varsayılmamalıdır. İşletme, ihtiyaç duyduğu hareket kontrolünü önceden açıklamalıdır.
PLC Kontrolü Hangi Durumlarda Değerlendirilir?
PLC, programlanabilir lojik kontrolör anlamına gelir. Endüstriyel makinelerde belirli çalışma komutlarının ve kontrol süreçlerinin yönetilmesinde kullanılan bir otomasyon bileşenidir.
Kamesh Welding, kaynak pozisyonerlerinde isteğe bağlı PLC kontrollü üretim seçeneği bulunduğunu belirtmektedir. Bu özellik standart çalışma düzeninden farklı bir kontrol ihtiyacı olan işletmeler için değerlendirmeye alınabilir.
Bununla birlikte PLC bulunması, tek başına her türlü otomasyon işlevinin makinede hazır olduğu anlamına gelmez. İstenen hareket sırası, operatör müdahalesi, kontrol yöntemi ve diğer ekipmanlarla iletişim ihtiyacı ayrıca tanımlanmalıdır.
Yalnızca operatörün yönettiği dönüş ve eğme hareketlerine ihtiyaç duyan bir işletmeyle belirli işlemlerin otomasyon kapsamında yürütülmesini isteyen bir işletmenin kontrol beklentileri farklıdır. PLC seçeneğinin gerekli olup olmadığı, bu beklentilerin teknik olarak değerlendirilmesiyle belirlenmelidir.
Otomatik Kaynak Makinesiyle Senkron Çalışma Neden Önemlidir?
Kaynak pozisyoneri bazen bağımsız bir konumlandırma ekipmanı olarak kullanılır. Bazı üretimlerde ise otomatik kaynak makinesiyle birlikte çalışması istenir. Bu kullanım biçimleri arasında kontrol ve bağlantı ihtiyaçları açısından fark vardır.
Kamesh Welding’in ürün açıklamasında, otomatik kaynak uygulamalarında makinede bulunan tetik kablosu aracılığıyla kaynak makinesinin adapte edilerek senkron çalıştırılabildiği belirtilmektedir.
Senkron çalışma ihtiyacında, kaynak işleminin hangi aşamada başlayacağı ve pozisyonerin hareketiyle nasıl ilişkilendirileceği açıklığa kavuşturulmalıdır. Kullanılacak otomatik kaynak makinesinin kontrol yapısı da değerlendirmeye dahil edilmelidir.
Burada önemli nokta, fiziksel bağlantı imkanıyla bütün kontrol işlevlerinin uyumlu olmasını birbirinden ayırmaktır. Belirli bir kaynak makinesiyle çalışılması planlanıyorsa gerekli bağlantı ve kontrol koşulları üreticiyle önceden görüşülmelidir.
Tabla Yapısı ve Parça Bağlantısı Nasıl Değerlendirilmelidir?
İş parçasının pozisyonere nasıl sabitleneceği de seçim sürecinin parçasıdır. Farklı çap ve boylarda üretilen parçalar, tabla üzerinde farklı bağlantı düzenleri gerektirebilir.
Kamesh Welding’in ürün bilgilerinde tablalarda makinenin yük kapasitesine göre delikler ve T kanallar bulunduğu ifade edilmektedir. Bu bağlantı noktaları, uygun bağlama ekipmanlarıyla iş parçasının tablaya sabitlenmesinde kullanılır.
Bir işletmenin mevcut fikstürleri varsa bunların tabla bağlantı düzeniyle uyumu değerlendirilmelidir. Yeni bağlama aparatlarına ihtiyaç duyuluyorsa bu bilgi de makine gereksinimleriyle birlikte paylaşılmalıdır.
Parçanın güvenli biçimde bağlanması, hareket sırasında dengesinin korunması ve operatörün kaynak bölgesine erişebilmesi aynı değerlendirme içinde ele alınmalıdır.
Teklif İstemeden Önce Hangi Bilgiler Hazırlanmalıdır?
Kaynak pozisyoneri için teknik değerlendirme yapılmasını kolaylaştıran yöntem, üretilecek parçaları ve istenen çalışma biçimini önceden tanımlamaktır. Üreticiye yalnızca genel bir makine talebi iletmek yerine aşağıdaki bilgilerin hazırlanması yararlı olacaktır:
- İş parçasının ağırlığı: Taşınacak parçaların ve kullanılacak bağlama ekipmanlarının ağırlıkları belirtilmelidir.
- Parça geometrisi: Ürünün genel şekli, dışarı uzanan bölümleri ve farklı çap veya boylardaki çalışma parçaları açıklanmalıdır.
- Ağırlık merkezi: Parçanın tablaya bağlandığında ağırlık merkezinin yaklaşık konumu paylaşılmalıdır.
- Hareket ihtiyacı: Tabla dönüşü, eğme ve gerekiyorsa ilave konumlandırma hareketleri tanımlanmalıdır.
- Makine tipi: Dişlili veya hidrolik çözüm tercihi varsa gerekçesiyle belirtilmeli, karar verilmemişse kullanım koşulları aktarılmalıdır.
- Kumanda beklentisi: Operatörün makineyi hangi çalışma konumundan ve nasıl yöneteceği açıklanmalıdır.
- PLC gereksinimi: Programlanabilir kontrol isteniyorsa beklenen işlevler belirtilmelidir.
- Otomatik kaynak bağlantısı: Kullanılacak kaynak makinesinin özellikleri ve senkron çalışma beklentisi paylaşılmalıdır.
- Bağlama düzeni: Mevcut fikstürler ve tabla üzerinde ihtiyaç duyulan bağlantı şekli bildirilmelidir.
- Üretim koşulları: Makinenin kullanılacağı alan, çalışma sıklığı ve kaynak uygulanacak bölgelerin erişim gereksinimleri açıklanmalıdır.
Parçaya ait teknik çizimlerin veya uygun görsellerin hazırlanması da üreticinin ihtiyacı anlamasını kolaylaştırabilir. Özellikle düzensiz geometrili parçalarda yalnızca sözlü açıklamayla bütün hareket gereksinimlerini aktarmak güç olabilir.
Kamesh Welding Kaynak Pozisyonerleri Nasıl Değerlendirilebilir?
Konya’da kaynak otomasyon makineleri tasarlayan ve üreten Kamesh Welding, kaynaklı imalat yapan sanayi işletmelerine yönelik standart, L tipi ve hidrolik pozisyoner seçenekleri sunmaktadır. Ürün bilgilerinde dişlili ve hidrolik mekanizmalar, kablolu kumanda, isteğe bağlı PLC kontrolü ve otomatik kaynak makinesiyle senkron çalışma imkanları açıklanmaktadır.
Firma ile iletişim süreci ürün sayfasındaki teklif formu üzerinden yürütülebilir. Formda iletişim ve firma bilgilerinin yanında ihtiyaç duyulan makineye ilişkin teknik açıklamaların paylaşılması mümkündür.
Doğru değerlendirme için temel yaklaşım, makineyi yalnızca taşıma kapasitesi üzerinden seçmemektir. Yükün ağırlık merkezi, gerekli hareketler, kontrol biçimi ve kaynak ekipmanıyla birlikte çalışma koşulları aynı teknik çerçevede ele alınmalıdır. Böylece işletme, üretim sürecine uygun pozisyoner yapısını belirlemek için gerekli bilgileri üreticiye daha açık biçimde aktarabilir.